在数控刨槽机加工过程中,刀具配置会直接影响板材的开槽效果和加工流程。面对不同尺寸、不同槽型以及不同加工要求的工件,刨槽机通常需要根据实际工艺选择合适的刀具组合。
目前常见的刀具组合方式主要有手动拼刀和自动拼刀两种。两种方式都可以用于刨槽加工,但在换刀、调节和生产方式上存在一定区别。对于钣金加工企业来说,可以根据产品类型、加工批量以及生产节拍选择合适的配置。
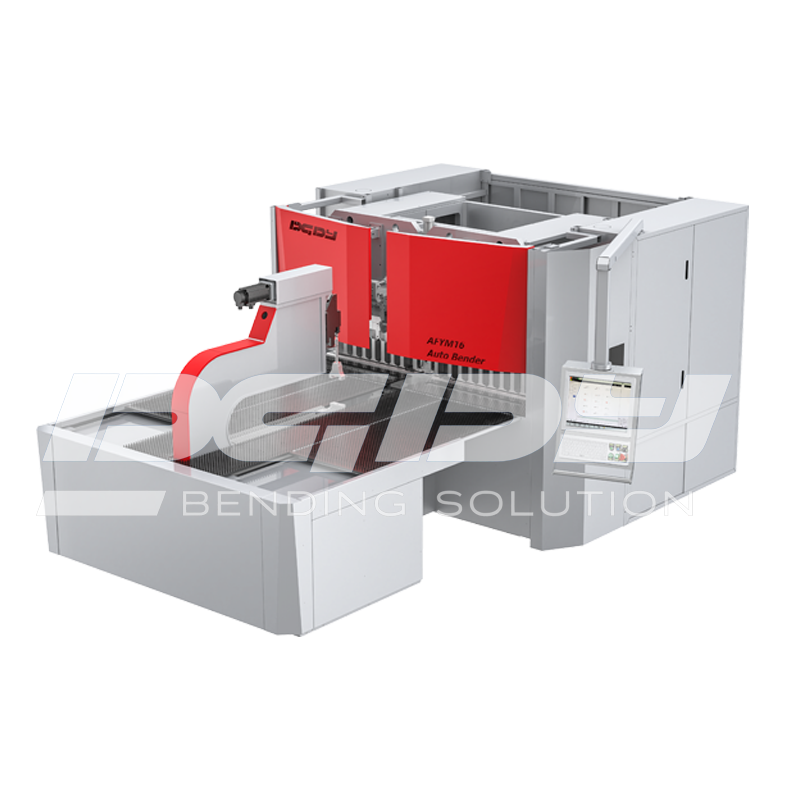
手动拼刀是由操作人员根据工件的加工要求,对刀具进行人工组合、安装和调整。
加工不同宽度的槽时,可以按照槽宽选择不同规格的刀具,并通过人工方式完成刀具组合。
这种方式结构相对直观,操作人员可以根据实际加工情况灵活调整刀具组合,对于产品规格变化较多、加工批量不固定的车间具有一定适用性。
自动拼刀是在数控系统控制下,根据设定的加工程序对刀具组合进行调整。
当不同工件需要加工不同宽度或不同位置的槽时,系统可以根据程序调用相应的刀具配置,减少人工参与刀具调整的步骤。
对于产品规格比较固定、加工批量较大或者需要频繁切换加工程序的生产环境,自动拼刀能够减少换刀过程中的人工操作。
手动拼刀的一个特点是调整方式比较灵活。
当生产任务变化较快,需要临时加工不同规格工件时,操作人员可以根据图纸和加工要求重新组合刀具。
另外,手动拼刀的操作方式比较直观,工作人员可以直接观察刀具安装和组合情况,对于产品种类较多但单批加工数量不大的企业,也比较容易根据实际需求进行调整。
因此,手动拼刀更适合以下场景:
产品规格变化较多;
小批量、定制化订单较多;
刀具组合调整频率不高;
需要根据现场工艺灵活调整;
对自动换刀功能需求不高的生产车间。
自动拼刀主要体现在减少人工换刀和调整步骤。
在生产过程中,不同工件可能对应不同的槽宽和加工程序。如果采用人工方式逐次调整刀具,会增加换型操作。
自动拼刀可以与数控系统配合,根据加工程序完成相应的刀具组合调整。操作人员主要负责程序设置、工件检查以及加工过程确认。
对于产品规格相对稳定、订单批量较大的企业,这种方式更适合连续生产。
两种方式的主要区别,可以从几个方面来看:
| 对比项目 | 手动拼刀 | 自动拼刀 |
|---|---|---|
| 刀具调整 | 人工完成 | 系统控制 |
| 换型方式 | 需要人工参与 | 可根据程序进行调整 |
| 操作要求 | 对操作人员熟练度有一定要求 | 对程序设置要求较高 |
| 灵活性 | 适合现场调整 | 适合程序化生产 |
| 生产方式 | 小批量、多规格 | 批量、连续生产 |
| 设备配置 | 相对简单 | 自动化程度较高 |
需要注意的是,自动拼刀并不意味着完全不需要人工参与。实际生产中仍然需要根据材料、板厚、槽型以及刀具状态进行参数确认和首件检查。
手动拼刀比较适合产品规格变化较多的钣金加工。
例如定制不锈钢装饰板、非标钣金件、厨卫设备外壳以及小批量金属制品等,同一批订单可能存在不同尺寸和槽型。
这类生产对刀具组合的灵活调整有一定要求,手动拼刀可以根据不同工件的加工需求进行现场调整。
自动拼刀更适合产品规格相对稳定,并且需要连续加工的生产模式。
例如不锈钢橱柜、厨卫设备、金属装饰板、机箱机柜等产品,在批量生产过程中可能需要反复加工相同或相近规格的工件。
将加工程序与刀具配置结合后,可以减少人工频繁调整刀具的工作量,使刨槽加工流程更加连贯。
选择哪种方式,需要结合企业实际生产情况。
如果产品以定制、小批量、多规格为主,手动拼刀的灵活性比较适合这类生产方式。
如果产品以批量生产、规格相对固定、换型频繁为主,可以考虑自动拼刀,通过程序控制减少部分人工换刀操作。
对于订单类型比较复杂的钣金企业,还可以根据常用产品和生产节拍,对两种配置进行综合评估。
手动拼刀和自动拼刀并不是简单的优劣关系,而是对应不同的生产方式。
手动拼刀侧重于刀具调整的灵活性,适合多规格、小批量以及定制化钣金加工;自动拼刀则侧重于程序化和自动化操作,更适合批量生产以及需要频繁换型的加工场景。
在选择数控刨槽机时,除了考虑刀具拼接方式,还需要结合加工板材、槽型、槽宽、板厚、产品尺寸以及生产批量进行综合判断。根据实际加工需求配置合适的拼刀方式,才能让设备与生产流程更好地匹配。
 189-3833-9390

 EN