在钣金加工过程中,部分工件并不是一次折弯就能成型,而是需要经过多道折弯,逐步形成侧边、翻边、加强筋或箱体结构。折弯顺序安排是否合理,会影响工件定位、模具使用、加工效率以及成品尺寸。
对于不锈钢橱柜、机箱机柜、金属门板、设备外壳等产品,多道折弯通常需要结合图纸结构、板材尺寸、折弯方向和设备条件进行工艺规划。合理安排折弯顺序,有助于减少干涉问题,也方便后续工序进行定位和检测。
安排折弯顺序前,需要先分析工件的整体结构,主要包括以下几个方面:
需要区分向上折弯、向下折弯、内折和外折等不同方向。部分工件在完成某一道折弯后,已经形成一定高度,后续折弯时可能与模具、机架或设备部件发生干涉。
因此,不能只按照图纸上的尺寸顺序进行加工,还要判断每一道折弯完成后,工件是否仍然能够正常放置和转动。
对于箱体、门板和带有翻边的工件,折弯高度会直接影响后续操作空间。如果先加工高度较大的侧边,可能导致工件无法平稳放置在工作台上,或者影响后续定位。
一般需要提前检查工件的高度、宽度、折弯角度和模具开口,避免加工到中途才发现操作空间不足。
工件上的窄边、封闭边、内翻边和相邻折弯区域,通常是工艺规划时需要重点关注的部位。对于距离较近的多道折弯,应提前判断折弯刀具、下模和工件之间是否存在干涉。
不同工件的折弯顺序并不相同,但在实际生产中,可以参考以下几种思路。
对于带有加强筋、内折边或内部支撑结构的工件,可以优先加工内部折弯,再处理外部翻边。
这样安排的好处是,内部区域在工件外形尚未完全成型时,通常更容易放置和定位。等内部结构完成后,再加工外部边缘,有助于减少工件翻转和重新定位带来的影响。
对于部分箱体或框架类工件,先完成短边折弯,再加工长边,可以为后续操作保留一定空间。
但这一方式并非适用于所有工件。如果短边折弯后会影响工件放置,或者短边属于封闭结构,则需要结合设备行程和模具空间重新调整。
有些折弯位置在工件成型后会变得难以接触或定位,例如内侧翻边、窄边和靠近封闭区域的折弯。
对于这类结构,可以考虑在工件仍处于平板或较开放状态时完成加工,避免后续因空间受限而增加操作难度。
工件经过多道折弯后,外形和重心会发生变化。若前几道折弯导致工件重心偏移较大,后续放置时可能出现晃动或定位不稳定的情况。
因此,在安排顺序时,还需要考虑工件的支撑位置和搬运方式。必要时可以增加辅助支撑,或者调整加工方向。
橱柜门板通常涉及多边折弯、包边和局部翻边。加工时可以先分析门板的外观面、内侧折边以及相邻边之间的关系。
如果某一道折弯会影响后续边的定位,应提前调整顺序。对于外观面要求较高的工件,还要注意工件与工作台、模具接触时的划伤风险。
机箱机柜常见结构包括侧板、底边、顶边和加强折边。此类工件通常需要兼顾箱体尺寸、装配间隙和折弯后的空间变化。
可以先处理内部加强结构,再根据箱体开口方向安排外部折边。对于封闭程度较高的箱体,需要提前模拟工件转动路径。
金属门板、设备外壳通常具有较长折弯边和较多翻边。加工时应重点关注长边折弯后的工件变形、支撑和搬运问题。
对于尺寸较大的板材,可以根据设备工作台、后挡料结构和操作人员的取放方式,合理调整折弯方向与加工顺序。
多道折弯不仅需要合理安排顺序,还需要设备具备稳定的定位和程序管理能力。
数控后挡料可以根据程序设定调整定位位置,减少人工反复测量带来的偏差。对于同一批次的多道折弯工件,合理设置定位参数,有助于保持加工过程的一致性。
多道折弯通常包含多个角度和不同定位尺寸。通过数控系统保存折弯程序,可以按照既定顺序调用各道工序,减少手动输入和参数遗漏。
电液伺服折弯机通过同步控制,使滑块运行过程更加平稳。在多道折弯加工中,稳定的设备运行状态有助于减少因动作不一致带来的加工波动。
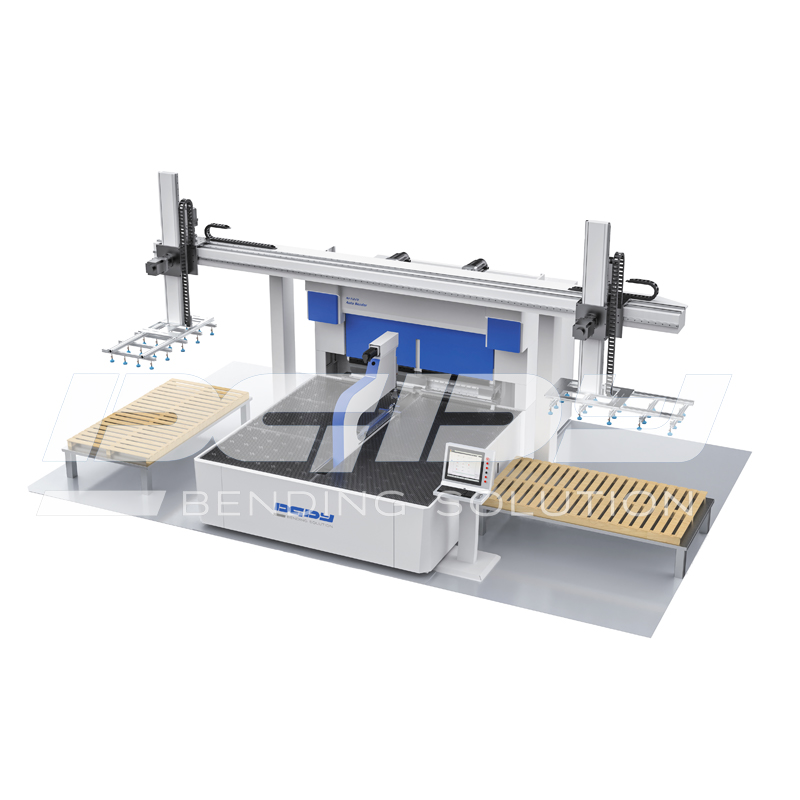
对于规格相对固定、折弯工序较多的板金工件,折弯中心可以结合自动定位、工件翻转和多边折弯等功能,减少部分人工换位操作。
不过,具体是否适合使用折弯中心,还需要根据工件尺寸、折弯数量、批量情况和工艺复杂程度进行判断。
在正式加工前,可以按照以下步骤进行检查:
核对图纸尺寸、角度和折弯方向;
确认板材厚度、材质及回弹情况;
检查模具开口、刀具高度和设备行程;
判断各道折弯之间是否存在干涉;
确认工件每一步的放置和翻转方式;
先进行首件加工,检查尺寸和角度;
根据首件结果调整折弯顺序及工艺参数;
批量加工时做好程序和参数管理。
钣金工件多道折弯的顺序安排,需要同时考虑图纸结构、折弯方向、工件定位、模具空间和设备条件。合理的工艺顺序,可以减少加工过程中的干涉与反复调整,也便于后续尺寸检测和装配。
对于不同类型的钣金产品,应根据实际结构制定对应的折弯流程。配合数控后挡料、程序管理、电液伺服同步控制及折弯中心等设备功能,可以让多道折弯加工更加有序,适应不同批量和工艺要求。
 189-3833-9390

 EN