橱柜钣金件看起来结构并不复杂,但实际加工时,门板、侧板、底板和箱体往往需要经过多次折弯。不同产品尺寸不同,折弯边数量不同,生产过程中还会遇到换型、换刀、翻面和重新定位等问题。
当产品规格增加后,人工操作环节也随之增加。自动折弯中心主要针对这类多折弯、多规格的钣金加工方式,将定位、折弯、换刀等动作按照加工程序进行衔接。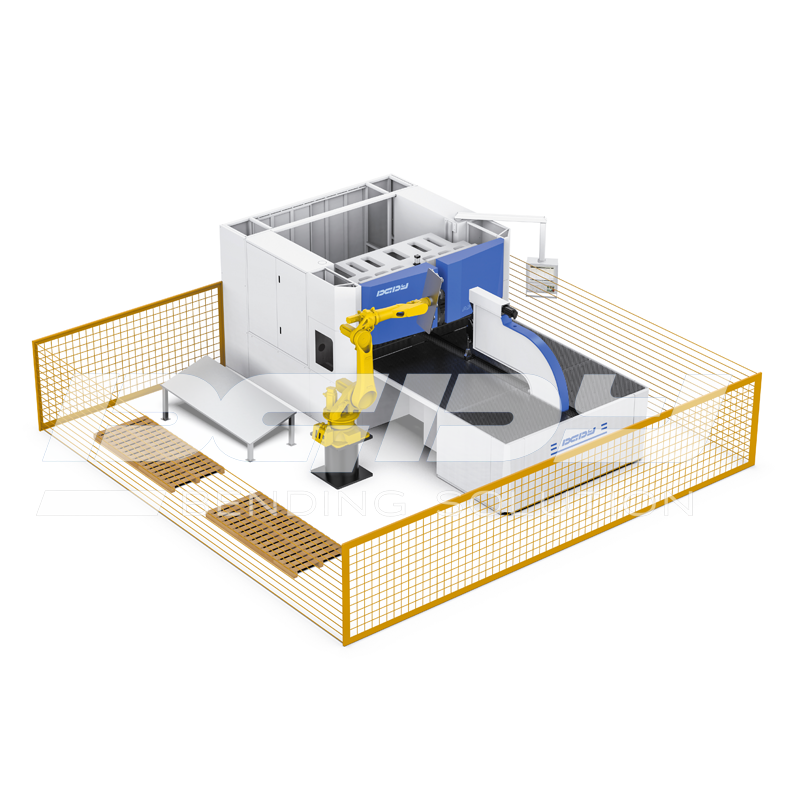
橱柜门板通常需要加工多个折弯边。传统折弯方式下,一道折弯完成后,需要重新移动工件,再根据下一道折弯线进行定位。
工件尺寸越大、折弯边越多,搬运和定位次数就越多。
自动折弯中心按照设定程序控制折弯位置和加工顺序。工件完成一次定位后,连续完成符合设备加工范围的多道折弯,减少中间反复测量和定位的操作。
对于尺寸相对固定的门板、侧板等产品,这种加工方式比较适合批量重复生产。
橱柜板件并不是把每一道折弯依次完成就可以。折弯顺序如果安排不合理,前一道折弯形成的边可能会影响后续定位,甚至与设备或模具产生干涉。
因此,加工前需要根据工件展开尺寸、折弯方向和成型后的结构确定加工顺序。
自动折弯中心将折弯顺序写入加工程序,生产时按照程序执行。对于同一系列产品,工艺确定后可以重复调用,减少操作人员每次重新安排折弯顺序的工作。
橱柜生产经常不是一种尺寸连续生产,同一批订单中可能同时存在不同宽度、不同高度的门板和侧板。
换一种规格,通常需要重新确认程序、调整刀具、修改定位尺寸。
如果采用人工换刀和手动调整,换型过程中的准备时间会比较明显。
自动折弯中心配置自动换刀或自动拼刀功能后,可根据不同工件的加工程序进行刀具组合。产品规格发生变化时,设备按照新的程序切换对应加工方式,减少人工逐段拆装刀具的操作。
具体换型时间仍与工件结构、刀具数量、程序设置和设备配置有关。
橱柜产品型号较多时,设备程序管理就比较重要。
同一种门板,如果尺寸发生变化,后挡料位置、折弯长度和折弯顺序也可能需要调整。每次靠人工输入,容易增加操作步骤。
自动折弯中心可将不同产品的加工程序分类保存。生产时按照产品型号调用对应程序,再确认当前材料、板厚和模具配置。
部分设备还支持扫码传入加工程序,减少人工查找和重复输入程序的过程。
橱柜板件尺寸较大时,人工搬运本身就是一道工序。
普通折弯加工过程中,一件工件可能需要多次翻面、移动和重新找基准。操作人员不仅要控制折弯尺寸,还要不断调整工件姿态。
自动折弯中心将定位、折弯以及工件运动进行程序化控制,在设备加工范围允许的情况下,减少部分人工搬运和重复定位。
工件少移动一次,就少一次重新找基准的过程,这也是自动折弯中心用于橱柜生产时比较实际的一个变化。
橱柜加工逐渐从单机生产向数字化管理发展,设备本身的加工数据和运行状态也成为生产管理的一部分。
自动折弯中心可根据设备配置反馈加工数据、运行状态等信息,也可与工厂管理软件进行数据对接。
例如,生产任务下发后,设备端接收对应的加工程序,操作人员根据任务进行材料确认和首件检查,再进入连续加工。
这样处理后,生产任务、加工程序和设备之间的对应关系更加清晰。
自动折弯中心更适合具有以下加工特点的橱柜产品:
门板、侧板等多边折弯件;
一件工件需要完成多道折弯;
产品规格较多,换型频率较高;
需要多次翻面和重新定位;
同系列产品需要重复调用加工程序;
以薄板钣金加工为主。
如果工件只有一两道简单折弯,普通数控折弯机也能满足加工要求。是否采用自动折弯中心,需要结合产品结构、订单数量和实际生产节拍判断。
橱柜生产中,折弯本身只是其中一个环节,真正影响加工节拍的还包括定位、翻面、换刀、调机和程序切换。
自动折弯中心把这些操作集中到一套加工流程中,适合多边折弯和多规格橱柜板件生产。
在设备选型时,应根据橱柜产品的板厚、尺寸、折弯数量、换型频率和刀具需求进行配置,而不是单独根据设备类型判断。
 189-3833-9390

 EN